FLAVINBAC

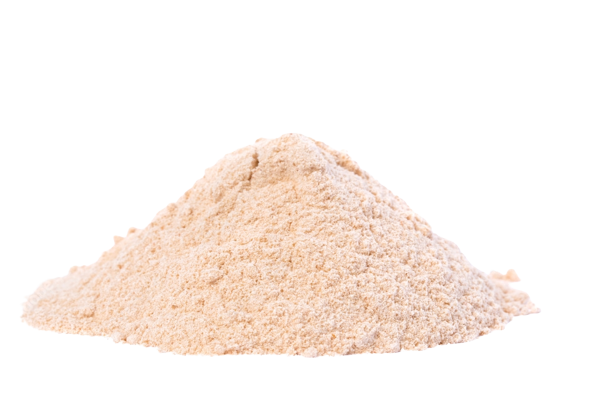
Montículo de ingrediente alimentario en polvo de color beige claro y textura fina sobre fondo transparente.

La gama FLAVINBAC engloba soluciones conservantes desarrolladas a partir de combinaciones sinérgicas de ingredientes funcionales en las que el vinagre constituye uno de los componentes principales de la formulación. Esta familia ha sido diseñada para ofrecer una protección microbiológica eficaz, aprovechando las propiedades tecnológicas del vinagre y su integración con otros ingredientes cuidadosamente seleccionados.

Las formulaciones FLAVINBAC son el resultado de estudios de compatibilidad y sinergia entre distintos compuestos conservantes, permitiendo optimizar su eficacia frente a los microorganismos de interés en una amplia variedad de aplicaciones alimentarias. Gracias a este enfoque, la gama contribuye a mejorar la estabilidad microbiológica de los productos y a preservar su calidad durante la vida útil.

Por su versatilidad y facilidad de aplicación, FLAVINBAC constituye una solución eficaz para fabricantes que buscan estrategias de conservación basadas en ingredientes ampliamente reconocidos y compatibles con las demandas actuales del mercado.

Ventajas

  • Formulaciones conservantes basadas en vinagre combinado con mezclas sinérgicas de ingredientes funcionales.
  • Desarrolladas a partir de estudios microbiológicos orientados a maximizar la eficacia de conservación.
  • Contribuyen al control de microorganismos alterantes y patógenos, y al mantenimiento de la estabilidad y seguridad microbiológica del producto.
  • Aptas para diferentes categorías de productos alimentarios y procesos de fabricación.
  • Fácil incorporación a las formulaciones habituales, adaptándose a las necesidades de cada aplicación.
  • Permiten desarrollar estrategias de conservación eficaces manteniendo la calidad del producto final.
  • Soluciones diseñadas para integrarse en sistemas de conservación modernos y adaptados a las exigencias del mercado.
  • Amplia gama de referencias disponibles para responder a distintos objetivos tecnológicos y requisitos microbiológicos.
  • Contribuyen a prolongar la vida útil comercial de los alimentos manteniendo sus características de calidad